

Ống thép hợp kim liền mạch cho xi lanh lò xo khí với bề mặt nhẵn và ống chính xác cấu trúc lò xo khí
Chi tiết sản phẩm
ống thép hàn
,điện hàn ống thép
TORICH sản xuất ống thép hợp kim liền mạch cho thân xi lanh lò xo khí và các bộ phận cơ khí chính xác yêu cầu độ bền cao, kích thước được kiểm soát và bề mặt bên trong nhẵn. Các ống này được sản xuất từ thép hợp kim crom-molypden và crom-niken-molypden, bao gồm 25CrMo4, 30CrMo4, 34CrMo4, 42CrMo4 và 36CrNiMo4.
Các tùy chọn sản xuất bao gồm tạo hình ống liền mạch, xử lý nhiệt, định cỡ chính xác, làm thẳng và hoàn thiện bề mặt bên trong. Mài hoặc đánh bóng trục lăn có thể cung cấp độ nhám bề mặt bên trong Ra ≤ 0.4 μm khi được chỉ định.
EN 10297-1 là tài liệu tham khảo chính của Châu Âu cho các mác thép hợp kim liền mạch được liệt kê dưới đây. Lựa chọn vật liệu cuối cùng, dung sai kích thước và yêu cầu bề mặt được xác định bởi áp suất hoạt động, thiết kế xi lanh và bản vẽ kỹ thuật được phê duyệt.
| Thông số | Đặc điểm kỹ thuật |
|---|---|
| Tên sản phẩm | Ống thép hợp kim liền mạch cho xi lanh lò xo khí |
| Nhà sản xuất | TORICH |
| Vật liệu | Thép hợp kim Crom-Molypden và Crom-Niken-Molypden |
| Tiêu chuẩn chính | EN 10297-1 |
| Các mác thép | 25CrMo4, 30CrMo4, 34CrMo4, 42CrMo4, 36CrNiMo4 |
| Phương pháp sản xuất | Hoàn thiện nóng liền mạch, tùy chọn định cỡ nguội và gia công chính xác |
| Đường kính ngoài (OD) | 15–200 mm, tùy thuộc vào mác thép và quy trình sản xuất |
| Độ dày thành (WT) | 0.8–16 mm, tùy thuộc vào khả năng kỹ thuật |
| Chiều dài | 1–12 m, có thể tùy chỉnh |
| Dung sai kích thước | Dung sai EN 10297-1 hoặc dung sai đã thỏa thuận chặt chẽ hơn |
| Độ thẳng | ≤ 0.5 mm/m có sẵn cho các kích thước hoàn thiện chính xác đủ điều kiện |
| Độ nhám bề mặt bên trong | Ra ≤ 0.4 μm sau khi hoàn thiện chính xác được chỉ định |
| Bề mặt ngoài | Hoàn thiện sẵn, Mài, Đánh bóng hoặc Bôi dầu bảo vệ |
| Xử lý nhiệt | Tôi và ram (+QT), theo mác thép đã chọn |
| Kiểm tra | Kiểm tra kích thước, Kiểm tra độ bền kéo, Kiểm tra bề mặt, Tùy chọn UT/ET |
| Giấy chứng nhận kiểm tra | EN 10204 3.1 theo yêu cầu |
| Gia công tùy chỉnh | Cắt chính xác, vát mép, mài và gia công |
Lưu ý: Phạm vi kích thước thể hiện các tùy chọn sản xuất tiềm năng, không phải là phạm vi được đảm bảo cho mọi mác hợp kim. Đối với ống EN 10297-1 có OD ≤ 219.1 mm, dung sai OD chung là ±1%, với dung sai tối thiểu là ±0.5 mm. Dung sai độ dày thành chung là ±12.5%, với dung sai tối thiểu là ±0.4 mm. Dung sai chặt chẽ hơn yêu cầu xác nhận sản xuất riêng.
Các ống được sản xuất không có mối hàn dọc. Điều này tạo ra một cấu trúc ống liên tục phù hợp để gia công thành thân xi lanh lò xo khí.
Đối với thép hợp kim ở điều kiện +QT theo EN 10297-1, giới hạn chảy tối thiểu quy định dao động từ 700 MPa đối với 25CrMo4 đến 900 MPa đối với 42CrMo4 ở độ dày thành lên đến 8 mm.
Áp suất hoạt động cho phép thực tế phải được tính toán từ hình dạng xi lanh hoàn thiện, đặc tính vật liệu, yêu cầu mỏi và các hệ số an toàn áp dụng.
Bề mặt bên trong có thể được hoàn thiện đến Ra ≤ 0.4 μm thông qua mài hoặc đánh bóng trục lăn.
Độ nhám lỗ khoan được kiểm soát và độ chính xác kích thước giúp giảm ma sát gioăng quá mức, chuyển động piston không đều và mài mòn bề mặt gioăng sớm.
Dung sai lỗ khoan cuối cùng và độ hoàn thiện bề mặt phải phù hợp với thiết kế piston và gioăng.
Làm thẳng chính xác có thể đạt được độ thẳng mục tiêu ≤ 0.5 mm trên mỗi mét đối với các kích thước được phê duyệt.
Đường kính ngoài, đường kính trong, độ tròn và độ dày thành được xác minh so với bản vẽ được phê duyệt. Đối với xi lanh gia công, độ dày thành hoàn thiện tối thiểu đặc biệt quan trọng xung quanh các rãnh bên trong và các kết nối đầu cuối.
Thép hợp kim crom-molypden có thể được tôi và ram để đạt được sự kết hợp được chỉ định giữa độ bền và độ dẻo.
Ví dụ, EN 10297-1 quy định giới hạn bền kéo tối thiểu là 1.100 MPa đối với ống 42CrMo4+QT có độ dày thành lên đến 8 mm.
Đặc tính cơ học phụ thuộc vào mác thép, độ dày thành, xử lý nhiệt và điều kiện sản xuất cuối cùng.
Lỗ khoan xi lanh không nhất quán có thể làm tăng ma sát piston và đẩy nhanh mài mòn gioăng.
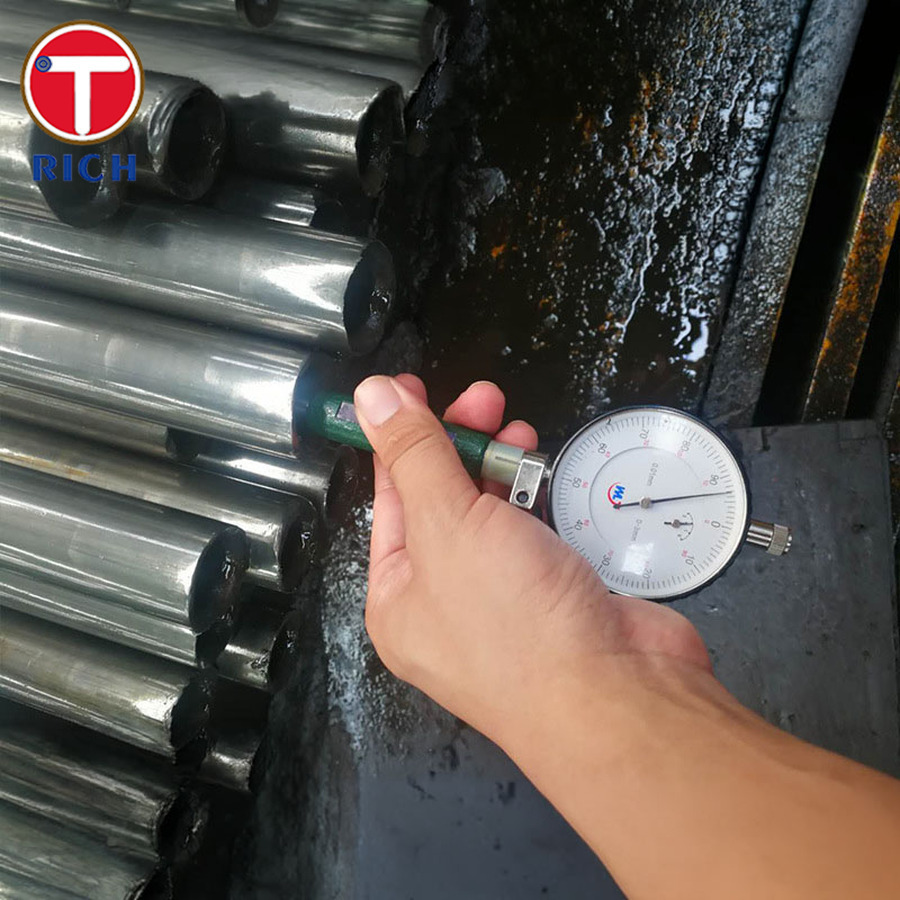
TORICH hỗ trợ hoàn thiện bên trong chính xác với mục tiêu độ nhám quy định là Ra ≤ 0.4 μm. Kích thước lỗ khoan và độ nhám bề mặt có thể được xác minh bằng các thiết bị đo bên trong và máy đo độ nhám bề mặt đã được hiệu chuẩn.
Vị trí đo, tần suất kiểm tra và tiêu chí chấp nhận được thiết lập trước khi sản xuất.
Tôi và ram có thể ảnh hưởng đến độ thẳng, độ tròn và kích thước của ống.
TORICH có thể sắp xếp việc định cỡ cuối cùng, làm thẳng và hoàn thiện lỗ khoan sau khi xử lý nhiệt, sau đó là kiểm tra kích thước của ống hoàn thiện.
Đối với các bộ phận lò xo khí quan trọng, việc kiểm tra có thể bao gồm OD, ID, độ dày thành, độ thẳng và độ tròn để ngăn ngừa các sự cố lắp ráp do sai lệch kích thước.
Đặc tính vật liệu không nhất quán hoặc xử lý nhiệt không có tài liệu có thể tạo ra rủi ro trong quá trình gia công xi lanh và thử nghiệm áp suất.
TORICH có thể cung cấp nhận dạng số lô, phân tích hóa học, kết quả thử nghiệm cơ học và chứng chỉ kiểm tra EN 10204 3.1 theo yêu cầu mua hàng.
Kiểm tra siêu âm hoặc dòng điện xoáy có thể được chỉ định khi cần xác minh thêm tính toàn vẹn của vật liệu.
| Hệ thống tiêu chuẩn | Tiêu chuẩn tham chiếu | Mô tả |
|---|---|---|
| ASTM | ASTM A519/A519M-24a | Ống cơ khí bằng thép cacbon và hợp kim liền mạch |
| EN | EN 10297-1:2003 | Ống thép hợp kim và không hợp kim tròn liền mạch cho mục đích cơ khí và kỹ thuật chung |
| GOST | GOST 8733-74 / GOST 4543-2016 | Ống thép liền mạch biến dạng nguội và ấm; yêu cầu vật liệu thép kết cấu hợp kim |
| JIS | JIS G 3441:2025 | Ống thép hợp kim cho mục đích máy móc |
| GB | GB/T 8162-2018 / GB/T 3639-2021 / GB/T 3077-2015 | Ống liền mạch kết cấu, ống liền mạch chính xác và yêu cầu vật liệu thép kết cấu hợp kim |
Các tiêu chuẩn này đại diện cho các tuyến đặc tả thay thế. Các mác thép, giới hạn hóa học, đặc tính cơ học và yêu cầu kiểm tra của chúng không thể thay thế cho nhau một cách tự động. EN 10305-6 bao gồm ống kéo nguội hàn cho hệ thống truyền động thủy lực và khí nén và không phải là tiêu chuẩn sản xuất áp dụng cho sản phẩm liền mạch này.
Ống thép hợp kim liền mạch có thể được gia công thành thùng xi lanh cho lò xo khí nitơ áp suất cao được sử dụng trong khuôn dập công nghiệp.
Thùng xi lanh chứa nitơ có áp suất và cung cấp bề mặt chạy bên trong cho cụm piston. Độ bền vật liệu, độ dày thành tối thiểu, độ hoàn thiện lỗ khoan và độ chính xác kích thước của nó ảnh hưởng đến tính toàn vẹn cấu trúc và độ tin cậy hoạt động của lò xo khí hoàn thiện.
Đối với ứng dụng này, nhà sản xuất xi lanh phải thiết lập áp suất nạp tối đa, nhiệt độ hoạt động, tuổi thọ mỏi, thiết kế đầu bịt và các yêu cầu thử nghiệm chứng minh trước khi phê duyệt đặc tả ống.
| Mác thép | C (%) | Si (%) | Mn (%) | P Tối đa (%) | S Tối đa (%) | Cr (%) | Mo (%) | Ni (%) |
|---|---|---|---|---|---|---|---|---|
| 25CrMo4 | 0.22–0.29 | ≤0.40 | 0.60–0.90 | 0.035 | 0.035 | 0.90–1.20 | 0.15–0.30 | — |
| 30CrMo4 | 0.27–0.34 | ≤0.35 | 0.35–0.60 | 0.035 | 0.035 | 0.80–1.15 | 0.15–0.30 | — |
| 34CrMo4 | 0.30–0.37 | ≤0.40 | 0.60–0.90 | 0.035 | 0.035 | 0.90–1.20 | 0.15–0.30 | — |
| 42CrMo4 | 0.38–0.45 | ≤0.40 | 0.60–0.90 | 0.035 | 0.035 | 0.90–1.20 | 0.15–0.30 | — |
| 36CrNiMo4 | 0.32–0.40 | ≤0.40 | 0.50–0.80 | 0.035 | 0.035 | 0.90–1.20 | 0.15–0.30 | 0.90–1.20 |
| Mác thép | Độ dày thành (mm) | Giới hạn chảy ReH Tối thiểu (MPa) | Giới hạn bền kéo Rm Tối thiểu (MPa) | Độ giãn dài A Tối thiểu (%) |
|---|---|---|---|---|
| 25CrMo4 | ≤8 | 700 | 900 | 12 |
| 25CrMo4 | >8–20 | 600 | 800 | 14 |
| 30CrMo4 | ≤8 | 750 | 950 | 12 |
| 30CrMo4 | >8–20 | 630 | 850 | 13 |
| 34CrMo4 | ≤8 | 800 | 1000 | 11 |
| 34CrMo4 | >8–20 | 650 | 900 | 12 |
| 42CrMo4 | ≤8 | 900 | 1100 | 10 |
| 42CrMo4 | >8–20 | 750 | 1000 | 11 |
| 36CrNiMo4 | ≤8 | 900 | 1100 | 10 |
| 36CrNiMo4 | >8–20 | 800 | 1000 | 11 |
Lưu ý: (1) Các giá trị áp dụng cho ống được giao ở điều kiện +QT. (2) Giá trị độ giãn dài dành cho mẫu thử dọc. (3) Yêu cầu cơ học thay đổi theo độ dày thành danh nghĩa. (4) Gia công nguội hoặc xử lý nhiệt bổ sung có thể làm thay đổi các đặc tính đã chỉ định. (5) Giấy chứng nhận kiểm tra vật liệu phải xác nhận kết quả thử nghiệm thực tế cho lô hàng được giao.
TORICH có thể sắp xếp một quy trình sản xuất bao gồm tạo hình ống liền mạch, xử lý nhiệt, làm thẳng, hoàn thiện bề mặt chính xác, kiểm tra kích thước và đóng gói cuối cùng.
Các hạng mục kiểm tra quan trọng bao gồm thành phần hóa học, đặc tính kéo, tình trạng lỗ khoan, độ dày thành, độ thẳng và các khuyết tật bề mặt.
Đối với các bộ phận lò xo khí chịu áp lực, việc kiểm tra không phá hủy bổ sung và khả năng truy xuất nguồn gốc vật liệu có thể được tích hợp vào đặc tả mua hàng. Thử nghiệm áp suất của lò xo khí hoàn chỉnh vẫn là một phần của quá trình xác nhận thiết kế và thử nghiệm lắp ráp cuối cùng của nhà sản xuất xi lanh.
A: Nhà sản xuất — chúng tôi cũng có thể kinh doanh thương mại.
A: Nói chung, là 10–15 ngày nếu hàng có sẵn, hoặc 30–40 ngày nếu hàng không có sẵn. Nó phụ thuộc vào số lượng.
A: Có, chúng tôi có thể cung cấp mẫu miễn phí, nhưng chi phí vận chuyển do người mua thanh toán.
A: Thanh toán ≤ 2000 USD: 100% trả trước. Thanh toán ≥ 2000 USD: 30% T/T trả trước, số dư thanh toán trước khi giao hàng. Nếu quý công ty có câu hỏi khác, vui lòng liên hệ với chúng tôi.
-
Phụ tùng ô tô ASTM A513 cán thép cán nguội với sản xuất DOM
Các bộ phận ô tô ASTM A513 ống thép hàn với sản xuất DOM ASTM A513 Bụi cơ khí bằng carbon và thép hợp kim hàn điện Ứng dụng: cho máy móc, kỹ thuật cơ khí 1Tiêu chuẩn:Các ống thép chính xác được hàn bằng cán lạnh ASTM A513 2- Thép loại:SAE1010, SAE1020, các vật liệu khác theo thỏa thuận với khách h... -
Ống thép ủ sáng đường kính 25 mm cho các hệ thống thủy lực
EN10305-1 E235 E355 NBK Bơm thép chính xác lò sưởi sáng cho hệ thống thủy lực EN10305-1 NBK Bơm thép chính xác nhựa sáng cho hệ thống thủy lực OD:4-80 (mm) WT0.5-10 (mm) Chiều dài 1000-12000mm Tên sản phẩm: ống thép chính xác liền mạch Ứng dụng: cho hệ thống thủy lực ống thép chính xác cho hệ thống ... -
Ống thép photphat đen chính xác liền mạch cho các hệ thống thủy lực
Bơm thép với độ chính xác cao cho Hệ thống thủy lực với bề mặt Phosphating đen Black Phosphate Hydraulic Tubes với độ chính xác cao và dung nạp chặt chẽ, các ống được sản xuất bằng cách chính xác kéo lạnh và cán lạnh, sau đó sưởi sáng trong một bầu khí quyển được bảo vệ,sau đó nó được phosphated đen ... -
Ống thép mạ kẽm chính xác liền mạch DIN2391 EN103052 ST35.0 ST37
Các ống thép kẽm không may chính xác DIN2391 EN103052 ST35.0 ST37 Quá trình sản xuất: Lăn lạnh bằng máy lăn lạnh và máy lăn lạnh,được kẽm và kẽm. Bụi thép cán lạnh và kẽm thép Quá trình sản xuất:DIN chính xác cao, cán lạnh và ống thép liền mạch sáng được sử dụng làm ống để được kẽm.Các nắp được bao ...

